Od wsadu do arkusza — gdzie produkcja blach zaczyna decydować o jakości
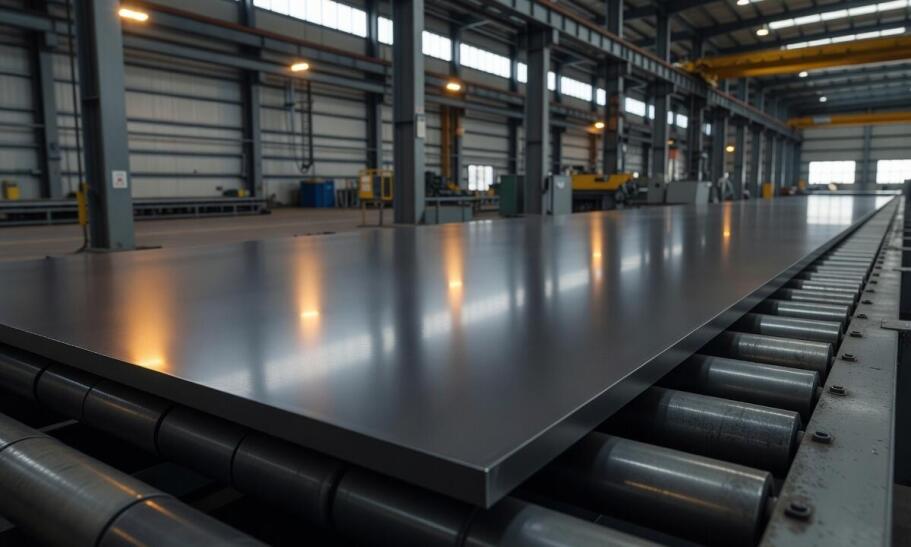
Odbiorca przemysłowy planujący cięcie, gięcie lub spawanie arkuszy powinien analizować cały proces powstawania materiału, ponieważ to on kształtuje zachowanie surowca w kolejnych operacjach. Deklaracja samego gatunku stali nie wyjaśnia różnic w płaskości, tolerancjach czy stabilności wymiarowej między poszczególnymi partiami. Zrozumienie ciągów technologicznych ułatwia późniejsze planowanie obróbki mechanicznej w docelowym zakładzie. Świadomy dobór wsadu hutniczego wpływa bezpośrednio na ograniczenie strat materiałowych i mniejszą liczbę odrzutów podczas obróbki seryjnej.
Od wsadu stalowego przez odlewanie ciągłe do walcowania na gorąco
Wsad w postaci ciekłego metalu trafia najpierw do instalacji odlewania ciągłego. System ten formuje wlewki ciągłe, nazywane potocznie slabami, o jednolitym przekroju poprzecznym. Zamknięty obieg wody zapewnia ich precyzyjnie kontrolowane chłodzenie na całej długości pasma. Zastosowanie tej technologii pozwala na ograniczenie segregacji domieszek oraz znaczną poprawę jednorodności struktury krystalicznej. Taki stan przekłada się z kolei na bardziej równomierne właściwości mechaniczne w całym przekroju materiału.
Przeczytaj również: Czym charakteryzują się poszczególne rodzaje prętów stalowych?
Kolejnym kluczowym krokiem jest walcowanie na gorąco, które odbywa się zazwyczaj w temperaturze od 800 do 1200 stopni Celsjusza. Etap ten buduje bazową grubość surowca i wprowadza wyraźną kierunkowość własności wytrzymałościowych, wynikającą bezpośrednio z kierunku odkształcenia plastycznego. Przejście przez kolejne klatki walcownicze rzadko bywa idealnie symetryczne. Nierównomierne płynięcie metalu w szczelinie walców generuje naprężenia wewnętrzne, które wprost rzutują na płaskość gotowego wyrobu. To właśnie na tym etapie produkcja blach stalowych zaczyna warunkować zachowanie arkusza na stole tnącym.
Przeczytaj również: W jaki sposób powstają blachy i wypałki ze stali?
Parametry procesu gorącowalcowanego wymagają ciągłego nadzoru. Rozkład temperatury wsadu przed klatkami roboczymi, wielkość redukcji przekroju w poszczególnych przepustach oraz intensywność końcowego chłodzenia na chłodni rolkowej wspólnie decydują o ostatecznym poziomie naprężeń szczątkowych ukrytych w strukturze. Zbyt wysokie wartości tych sił powodują, że materiał podczas późniejszego cięcia gilotynowego lub laserowego może ulegać odkształceniom, miejscowemu wypaczeniu albo utracie zadeklarowanej geometrii. Zjawisko to potrafi całkowicie zdestabilizować pracę zautomatyzowanych linii obróbczych.
Przeczytaj również: Jak można podzielić stal ze względu na jej zastosowanie?
Etapy obróbki zimnej, formatowanie arkuszy i stabilność operacji
Surowy materiał po etapie gorącym wymaga zazwyczaj dalszego uszlachetniania. Kąpiele w roztworach kwasów podczas trawienia skutecznie usuwają twardą warstwę zgorzeliny hutniczej, przygotowując czystą powierzchnię do kolejnych zabiegów. Następnie stosuje się wyżarzanie rekrystalizujące, które zmiękcza strukturę metalu i redukuje nagromadzone wcześniej naprężenia. Dopiero walcowanie na zimno nadaje ostateczną grubość elementom. Proces ten charakteryzuje się znacznie wyższą precyzją, co gwarantuje utrzymanie ścisłych tolerancji wymiarowych, nieosiągalnych dla wyrobów walcowanych wyłącznie na gorąco.
Materiał po walcowaniu często opuszcza hutę w postaci wielotonowych kręgów, które wymagają rozwijania i cięcia na konkretne formaty w wyspecjalizowanych centrach serwisowych. Przejście od zwoju do gotowego arkusza pozwala dostarczyć surowiec bezpośrednio na maszyny w docelowym zakładzie. Odpowiednio przeprowadzony proces prostowania i cięcia poprzecznego niweluje resztki niepożądanych wygięć. Stan powierzchni po trawieniu oraz rygorystycznie utrzymane wymiary przesądzają o płynności dalszych działań. Blacha pozbawiona naprężeń własnych zachowuje idealną płaskość podczas wykrawania, co drastycznie zmniejsza ryzyko powstawania mikropęknięć w gotowych detalach.
Seryjna obróbka metali stawia przed dostawcami konkretne wymagania jakościowe. Powtarzalność parametrów pomiędzy poszczególnymi sztukami w ramach tej samej partii odgrywa rolę nadrzędną. Wszelkie wahania poziomu naprężeń czy drobne różnice w mikrostrukturze mogą prowadzić do odmiennego reagowania materiału przy identycznych ustawieniach pras krawędziowych. Hurtownia Hermes realizuje dostawy certyfikowanej stali dla odbiorców przemysłowych, świadcząc również usługi precyzyjnego cięcia na wymiar. Dostarczenie powtarzalnego surowca eliminuje konieczność ciągłego korygowania programów przez operatorów maszyn CNC.
Jakość gotowego arkusza wynika z długiego łańcucha technologicznego, w którym każdy etap nakłada się na poprzedni. Zestaw powiązanych ze sobą decyzji – począwszy od wyboru metody odlewania, poprzez reżim temperaturowy walcowania, aż po warunki wyżarzania i formatowania – definiuje rzeczywistą wartość użytkową blachy. Analizowanie wyłącznie końcowego certyfikatu gatunkowego nie daje pełnego obrazu sytuacji. Dopiero wiedza o historii metalurgicznej pozwala przewidzieć zachowanie stali podczas intensywnej obróbki plastycznej i termicznej w docelowym środowisku produkcyjnym.
Dziękujemy za ocenę artykułu
Błąd - akcja została wstrzymana
Polecane firmy
-
 Metalowe artykuły
Jacek Boron Handelsvertretung für Edelstahlprodukte
woj. śląskie41-940 Piekary Śląskie, Targowa 10/1 lok. 1
-

-

-
 Metale - obróbka, maszyny
Amstal Obróbka metali Maciej Jóźkiewicz
woj. małopolskie32-085 Modlnica, Dębowa 4
Przeczytaj także
-
 Metale i artykuły metalowe
Jak przebiega frezowanie powierzchni?
Frezowanie powierzchni to jeden z podstawowych procesów obróbki skrawaniem, wykorzystywany w przemyśle maszynowym. Proces ten pozwala na uzyskanie powierzchni o różnych kształtach i wymiarach na...
-
 Metale i artykuły metalowe
Metody spawania w osłonach gazowych
Istnieje wiele metod łączenia metali. Dobór odpowiedniej techniki spawania zależny jest przede wszystkim od tego, jakiego rodzaju materiały mają zostać ze sobą połączone. Wśród najpowszechniejszych...
-
 Metale i artykuły metalowe
Procesy obróbki blach nierdzewnych: co oferuje nowoczesny producent?
Nowoczesne technologie w obróbce stali odgrywają kluczową rolę w produkcji wyrobów hutniczych, zwłaszcza blach nierdzewnych. Dzięki zaawansowanym rozwiązaniom, producenci stali mogą dostosować ofertę...
-
 Przemysł, surowce i metalurgia
Pomiary cmm - najważniejsze zasady
Rozwój technologii i techniki sprawia, że od produkowanych detali wymaga się wyjątkowej precyzji. Nawet minimalne odchylenie od wymaganych parametrów może sprawiać, że maszyna nie pracuje...