Jakie dane o detalu decydują, czy cięcie 3D ograniczy poprawki w montażu serii
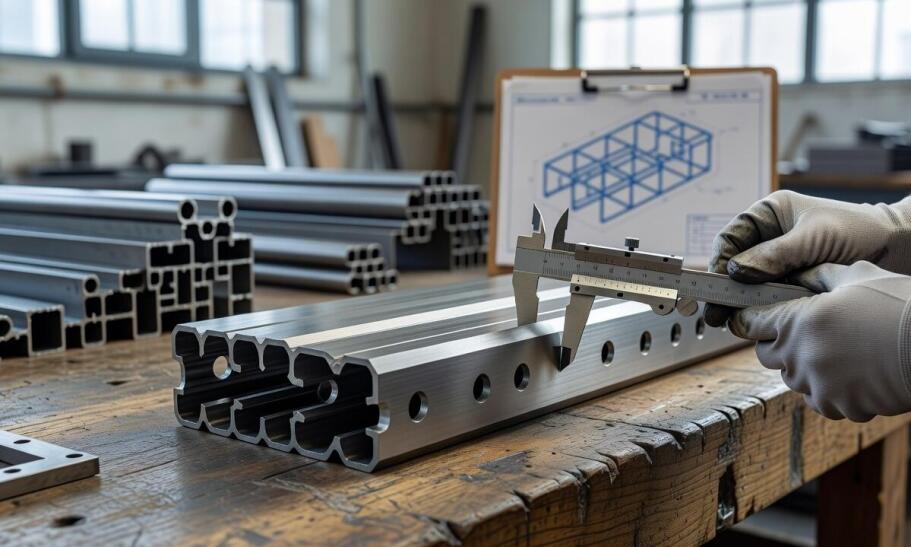
Technologowie pracujący nad projektami detali metalowych często dysponują gotowym modelem CAD. Brakuje im jednak pewności, czy element po wycięciu trafi bezpośrednio do montażu bez dodatkowych korekt kształtu. Problem dotyczy szczególnie złożonych części przestrzennych. Właśnie na tym etapie dobór technologii cięcia rzutuje na liczbę operacji wtórnych i ostateczne koszty seryjnej produkcji.
Jak cechy geometrii wpływają na proces cięcia
Dostęp wiązki promieniowania do wszystkich płaszczyzn określa granice możliwości technologicznych. W detalach zamkniętych głębokie wnęki utrudniają dotarcie promienia pod optymalnym kątem. Zmusza to operatora do użycia specjalnych uchwytów lub wielokrotnego obracania części roboczej. Naroża wewnętrzne i zewnętrzne wymagają rygorystycznego sterowania głowicą pięcioosiową. Zbyt ostry promień krzywizny obrabianego obszaru powoduje miejscowe przegrzanie lub niedocięcie materiału. Otwory o bardzo małej średnicy w grubych ściankach często skutkują stożkowatością krawędzi oraz powstawaniem gratu. Tego typu wady strukturalne drastycznie utrudniają prawidłowe pasowanie sąsiadujących elementów. Zmiany kierunku pracy na bardzo krótkich odcinkach zwiększają ryzyko powstania nierówności i wydłużają cały cykl obróbczy.
Przeczytaj również: Realizacja zleceń seryjnych i jednostkowych - jak wybrać odpowiednią usługę?
Kształtowanie rur, profili oraz elementów przestrzennych wymaga odpowiedniego planowania kinematyki maszyny. Wykorzystane w tym procesie Laserowe cięcie 3D pozwala wykonać wycięcia i połączenia skośne w jednej operacji. Takie podejście eliminuje konieczność dodatkowego wiercenia lub frezowania. Technologia sprawnie obsługuje płaszczyzny pod kątem do 45 stopni i sprawdza się przy obróbce profili otwartych. Klasyczne metody skrawania wymagałyby w analogicznej sytuacji wielu odrębnych zamocowań detalu na różnych stanowiskach.
Jak materiał i tolerancje rzutują na montaż
Rodzaj surowca i jego grubość bezpośrednio określają jakość uzyskanej krawędzi. Parametry te wpływają również na podatność blach na odkształcenia termiczne. Stal węglowa przekraczająca osiem milimetrów grubości wymusza na układzie użycie znacznie większej mocy. Skutkuje to zauważalnym poszerzeniem strefy wpływu ciepła. Takie zjawisko fizyczne generuje lokalne naprężenia prowadzące do wypaczeń tuż po odcięciu detalu od reszty materiału bazowego. Stopy aluminium oraz stale nierdzewne wykazują ogromną wrażliwość na nagłe zmiany temperatur. Przy cienkich ściankach operatorzy wprowadzają azot jako gaz wspomagający cięcie. Zabezpiecza on krawędzie przed utlenianiem i gwarantuje odpowiednią gładkość cięcia.
Przeczytaj również: Wyzwania związane z obróbką metali na dużą skalę
Przygotowanie zlecenia produkcyjnego wymaga zdefiniowania tolerancji wymiarowych oraz naddatków na operacje wykańczające. Dokumentacja konstrukcyjna często odnosi się do normy EN ISO 9013, która ściśle klasyfikuje jakość cięć termicznych. Ostateczne odchyłki nie stanowią jednej stałej wartości liczbowej. Dopuszczalne błędy zależą od założonej klasy dokładności, grubości ścianki oraz gatunku stopu. Precyzyjne wyznaczenie naddatków na przyszłe pasowanie gwintowane lub spawalnicze zmniejsza ryzyko pomyłek podczas składania gotowych podzespołów.
Opłacalność wdrożenia maszyn wieloosiowych rośnie wraz z poziomem skomplikowania obrabianego detalu. Gdy dany element wymaga więcej niż dwóch zmian uchwytu na konwencjonalnej obrabiarce, praca w przestrzeni redukuje przestoje montażowe do minimum. W zakładzie Amstal inżynierowie weryfikują zlecenia produkcyjne z bezpośrednim uwzględnieniem późniejszych poprawek na hali. Ograniczenie manualnych korekt przekłada się na znacznie szybsze przygotowanie całej partii i wyższą powtarzalność opuszczających fabrykę sztuk.
Pełny zestaw informacji o komponencie obejmuje jego geometrię, właściwości fizyczne surowca oraz rygorystyczne wymogi montażowe. Te konkretne parametry ostatecznie przesądzają o przydatności wieloosiowych głowic na linii produkcyjnej. Decyzje inżynieryjne oparte wyłącznie na powierzchownym zarysie modelu często prowadzą do nieoptymalnych wyborów sprzętowych i tworzą ukryte koszty w kolejnych fazach łańcucha dostaw. Dogłębna analiza wymiarów przed zainicjowaniem cięcia zabezpiecza budżet każdego wdrożenia seryjnego.
Dziękujemy za ocenę artykułu
Błąd - akcja została wstrzymana
Polecane firmy
-

-
 Metale - obróbka, maszyny
Pphu Prod- Masz Grzegorz Gwisdalla
woj. kujawsko-pomorskie89-506 Żalno, Kolejowa 8c
-
 Metale - obróbka, maszyny
Amstal Obróbka metali Maciej Jóźkiewicz
woj. małopolskie32-085 Modlnica, Dębowa 4
-
 Metalowe artykuły - detal
Chle-Mar Maciej Chlebda Sp. k.
woj. małopolskie32-040 Rzeszotary, Zielińskiego 66
Przeczytaj także
-
 Metale i artykuły metalowe
Jak specyfika przesyłanego medium i zakres prefabrykacji definiują harmonogram wznoszenia instalacji rurociągowej
Harmonogram oddania infrastruktury przesyłowej do użytku w zakładach wytwórczych opiera się na decyzjach podejmowanych na długo przed rozpoczęciem właściwych prac spawalniczych. Wczesne założenia...
-
 Zabezpieczenia antykorozyjne
Cynkowanie bębnowe dla drobnych elementów – na co zwrócić uwagę?
Cynkowanie bębnowe odgrywa istotną rolę w galwanizacji, pokrywając małe elementy metalowe cienką warstwą cynku. Proces ten jest kluczowy dla ochrony przed korozją, co przekłada się na trwałość i...
-
 Konstrukcje budowlane
Właściwości i zastosowanie stali konstrukcyjnej drobnoziarnistej, dobra spawalność i mrozoodporność
Stal to jeden z najbardziej cenionych i najczęściej używanych stopów. Stal konstrukcyjna używana jest do budowy konstrukcji stalowych, części urządzeń oraz maszyn. Gdy konstrukcja lub element...
-
 Metale i artykuły metalowe
Realizacja nietypowych zamówień - jak wybrać odpowiednią technologię obróbki metali?
Obróbka metali to kluczowy proces w wielu branżach, a nietypowe zamówienia stanowią istotny element tego rynku. W artykule omówimy technologie obróbki oraz wybór odpowiedniej metody dla nietypowych...