Jak przebiega produkcja stalowych konstrukcji przemysłowych i co decyduje o odbiorze jakościowym
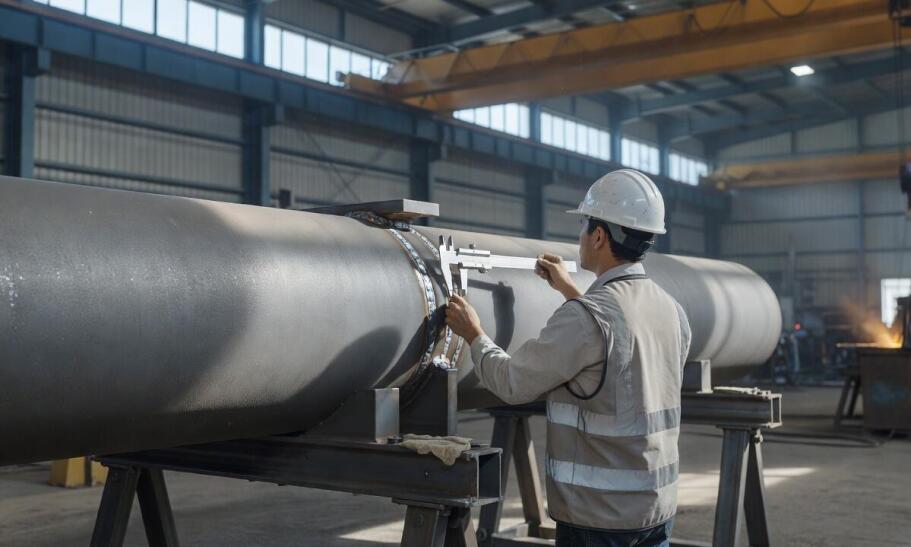
Błąd popełniony podczas obróbki elementów stalowych ujawnia się najczęściej dopiero na etapie montażu w docelowym zakładzie przemysłowym. Niedopasowanie otworów, odkształcenia profili czy wady spoin generują kosztowne przestoje maszyn i wstrzymują prace budowlane. W środowisku ciężkiego przemysłu budynki takie jak hale magazynowe, estakady technologiczne czy podesty pod suwnice przenoszą ogromne obciążenia statyczne oraz dynamiczne. Ryzyko awarii wynikające z niedokładnego wykonania dyskwalifikuje dostawcę w oczach nadzoru budowlanego. Osiągnięcie pełnej zgodności wymiarowej i wytrzymałościowej wymaga rygorystycznego zarządzania każdym krokiem przygotowania metalu.
Jak proces produkcji przygotowuje konstrukcję do montażu?
Droga surowego materiału do gotowego szkieletu hali zaczyna się od wnikliwej analizy dokumentacji warsztatowej. Konstruktorzy określają dokładne wymiary, tolerancje, gatunki stali oraz wymogi technologiczne dla pojedynczych detali z wykorzystaniem oprogramowania CAD. Na bazie tych danych operatorzy maszyn CNC przygotowują cyfrowe programy cięcia. Elementy wielkogabarytowe tnie się za pomocą przecinarek plazmowych i laserowych, co gwarantuje wysoką powtarzalność wszystkich krawędzi. Mniejsze profile trafiają z kolei na zautomatyzowane piły taśmowe. Następny krok obejmuje wiercenie precyzyjnych otworów montażowych, frezowanie płaszczyzn przylegania oraz fazowanie krawędzi blach pod przyszłe spoiny.
Przeczytaj również: Jak WPS i nadzór spawalniczy porządkują spoiny TIG w produkcji certyfikowanej
Spawanie stanowi najbardziej krytyczny etap łączenia wyciętych części w docelowe podzespoły. Wykwalifikowani spawacze stosują półautomatyczne metody MIG/MAG lub ręczne techniki TIG. Praca odbywa się na podstawie ściśle zatwierdzonych instrukcji technologicznych spawania (WPS). Niewłaściwa kolejność kładzenia spoin prowadzi do powstawania ogromnych naprężeń cieplnych, które po ostygnięciu materiału trwale odkształcają geometrię całego elementu. Zespół głównych technologów narzuca rygorystyczną sekwencję łączenia detali, aby uniknąć pęknięć na zimno.
Ostatni etap obróbki przed wysyłką obejmuje gruntowne oczyszczanie strumieniowo-ścierne w śrutowniach. Usunięcie zgorzeliny walcowniczej, rdzy i żużlu spawalniczego otwiera drogę do nałożenia docelowych powłok antykorozyjnych. Zabezpieczenie powierzchni poprzez cynkowanie ogniowe lub grubopowłokowe malowanie hydrodynamiczne chroni metal przed agresywnym wpływem środowiska przemysłowego. Po zmierzeniu grubości powłoki miernikami cyfrowymi elementy są znakowane i suszone.
Przeczytaj również: Kluczowe etapy procesu śrutowania konstrukcji stalowych – co warto wiedzieć?
Optymalizacja logistyki ułatwia bezkolizyjne dostarczenie materiału na budowę. Wytwarzane konstrukcje stalowe w Szczecinie i całym regionie zachodniopomorskim wymagają starannego planowania załadunku na naczepy typu dłużyca. Zlecenie prac sprawdzonemu wykonawcy minimalizuje koszty trudnego transportu ponadgabarytowego, zapewniając dostawy w rytmie harmonogramu montażu.
Co decyduje o bezawaryjnym odbiorze i dopasowaniu w terenie?
Wybór właściwego gatunku blachy, najczęściej konstrukcyjnej S235 lub S355, determinuje początkową wytrzymałość projektową szkieletu. O sukcesie szybkiego montażu na placu budowy przesądza jednak bezwzględne utrzymanie tolerancji wymiarowych podczas wytwarzania. Zignorowanie wytycznych normy PN-EN 1090 w zakresie odchyłek warsztatowych sprawia, że ekipa montażowa napotyka drastyczne problemy ze spasowaniem styków śrubowych na wysokości kilkunastu metrów. Korekty wprowadzane palnikiem acetylenowym lub szlifierką w terenie całkowicie niszczą powłoki antykorozyjne, generując ogniska rdzy i osłabiając nośność ramy.
Wykrywanie wad materiałowych wymaga wdrożenia bezkompromisowego systemu kontroli jakości przez uprawnionych inspektorów. Odbiory międzyoperacyjne pozwalają na weryfikację poprawności trasowania i cięcia blach jeszcze przed złączeniem elementów. Specjaliści wykorzystują do tego celu kilka certyfikowanych metod badawczych:
- badania radiograficzne (RT) prześwietlające cały przekrój grubego złącza,
- badania ultradźwiękowe (UT) lokalizujące głębokie rozwarstwienia wewnętrzne,
- badania magnetyczno-proszkowe (MT) wskazujące niewidoczne pęknięcia powierzchniowe.
Poprawnie wykonane badania nieniszczące (NDT) ujawniają pęcherze i braki przetopu wewnątrz spoin, których nie widać gołym okiem podczas oględzin. Badania wizualne weryfikują z kolei geometrię samego lica i brak niebezpiecznych podtopień krawędzi.
Pełna przejrzystość dokumentacji powykonawczej daje inwestorowi i kierownikowi budowy pewność stabilności konstrukcji. Zespół inżynierów spółki HR Industry weryfikuje zgodność certyfikatów hutniczych 3.1 z odpowiednim atestem wydanym na daną partię wytopu. Systematyczna kontrola parametrów prądu spawania w połączeniu z nadzorem nad uprawnieniami załogi eliminuje niebezpieczeństwo wysłania wybrakowanych profili na plac budowy. Każdy wyprodukowany słup, rygiel dachowy czy stężenie posiada trwale wybitą sygnaturę, co umożliwia pełną identyfikowalność drogi produkcyjnej detalu.
Trwałość infrastruktury przemysłowej zależy od ścisłego powiązania precyzyjnego projektu wykonawczego, dokładnej obróbki materiału na warsztacie i niezależnego systemu kontroli. Najlepszej jakości stal konstrukcyjna nie zrekompensuje błędów w rozstawie otworów czy wad przetopu podczas spawania złączy doczołowych. Współcześni inwestorzy i generalni wykonawcy oczekują komponentów gotowych do natychmiastowego połączenia śrubowego, które nie wymagają ingerencji mechanicznej na placu budowy. Rygorystyczne utrzymanie reżimu technologicznego w zakładzie prefabrykacji pozostaje jedyną drogą do zrealizowania bezpiecznych i długowiecznych obiektów przemysłowych.
Dziękujemy za ocenę artykułu
Błąd - akcja została wstrzymana
Polecane firmy
-

-

-
 Bramy, ogrodzenia, kraty
Brameks Sebastian Przybysławski
woj. wielkopolskie62-006 Janikowo, Swarzędzka 98
-

Przeczytaj także
-
 Metale i artykuły metalowe
Innowacyjne rozwiązania w produkcji metalowych okuć do mebli – co oferujemy?
W dzisiejszych czasach produkcja metalowych okuć do mebli staje się coraz bardziej zaawansowana dzięki nowoczesnym technologiom. Innowacyjne rozwiązania wpływają na jakość i funkcjonalność tych...
-
 Metale i artykuły metalowe
Manipulacja i obracanie elementem na stanowisku spawalniczym
Coraz wyższe wymagania stawiane procesom produkcyjnym i produktom końcowym warunkują wykorzystywanie nowoczesnych technologii i maszyn. W jaki sposób podnieść jakość prac spawalniczych i uzyskać jak...
-
 Metale i artykuły metalowe
W jakich celach dziuruje się rury?
Rury stalowe są jednymi z profili, które najczęściej stosuje się do wykonywania wszelkiego rodzaju mocowań czy budowy rozmaitych urządzeń. Korzystanie z rur, w których przygotowano odpowiednie otwory...
-
 Konstrukcje budowlane
Rola szkła przesuwnego w tworzeniu elastycznych przestrzeni mieszkalnych
Szkło przesuwne to innowacyjne rozwiązanie, które zyskuje na popularności w nowoczesnym budownictwie. Dzięki funkcjonalności i estetyce umożliwia elastyczne zarządzanie przestrzenią, łącząc wnętrze z...