Jak powłoka i średnica drutu zmieniają stabilność cięcia oraz wykończenie form w WEDM
Spis treści
- Podstawy konserwacji elektrod
- Specjalistyczne środki czyszczące
- Korzyści z regularnej konserwacji
- Nowoczesne technologie w chemii technicznej
- Przyszłość konserwacji elektrod
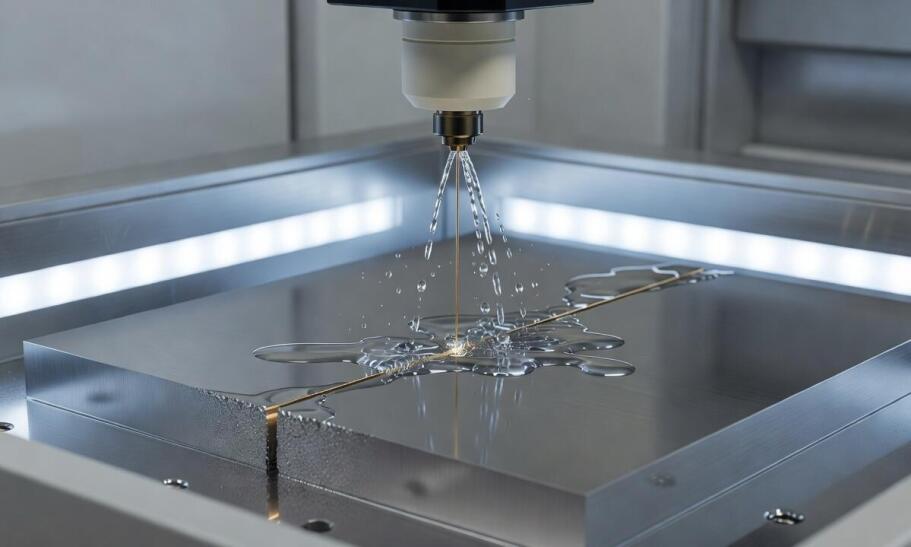
W produkcji precyzyjnych form wtryskowych metoda cięcia elektroerozyjnego pozwala na uzyskanie skomplikowanych kształtów i ostrych krawędzi podziałowych. Sam proces obróbki wymaga jednak zachowania rygorystycznych warunków fizycznych w szczelinie roboczej. Drobna zmiana właściwości elektrody roboczej skutkuje niestabilnością łuku elektrycznego, co natychmiast pozostawia widoczny ślad na powierzchni gotowej wypraski. Osiągnięcie odpowiedniej chropowatości oraz eliminacja mikropęknięć zależą od właściwego dopasowania parametrów fizykochemicznych użytych materiałów eksploatacyjnych.
Jak powłoki wpływają na inicjację iskry i stabilność cięcia
Głównym rdzeniem stosowanym w obróbce elektroerozyjnej pozostaje mosiądz, który charakteryzuje się dobrą przewodnością elektryczną i wysoką wytrzymałością mechaniczną na zrywanie. Czysty drut mosiężny sprawdza się w wielu standardowych zastosowaniach, jednak przy budowie bardzo wymagających form wtryskowych modyfikuje się jego powierzchnię. Zastosowanie dodatkowej warstwy cynku na rdzeniu mosiężnym znacząco poprawia inicjację iskry ze względu na niską pracę wyjścia tego pierwiastka. Łatwiejsze przeskakiwanie iskry przekłada się na bardziej jednorodną erozję materiału.
Przeczytaj również: Jak produkcja form wtryskowych zmienia wymagania wobec drutu w elektrodrążeniu
Obecność zewnętrznej warstwy cynkowej zmienia również termikę całego procesu. Cynk odparowuje w trakcie gwałtownych wyładowań elektrycznych, działając jako naturalny radiator obniżający temperaturę elektrody. Szybsze odprowadzanie ciepła ogranicza ryzyko pęknięcia drutu i powstawania niepożądanych koncentracji punktów zapłonu. W odpowiednich warunkach powłoka ta zwiększa prędkość cięcia nawet o 50 procent, choć dokładna wartość przyrostu wydajności jest bezpośrednio uzależniona od obrabianego materiału, parametrów maszyny oraz rodzaju zastosowanego stopu. Szersza szczelina robocza ułatwia także wypłukiwanie cząstek erodowanego metalu, co zapobiega zwarciom podczas pracy z grubymi blokami stali narzędziowej.
Przeczytaj również: Jak powstają formy wtryskowe?
Znaczenie średnicy drutu i parametrów cięcia w WEDM
Rozmiar elektrody determinuje ostateczną geometrię detalu oraz możliwości kształtowania drobnych detali. Standardowa średnica wynosi przeważnie 0,25 mm, jednak w zaawansowanych aplikacjach stosuje się przekroje od 0,10 do 0,30 mm. Mniejsza grubość zmniejsza szerokość szczeliny bocznej do kilku mikrometrów, ułatwiając wycinanie bardzo ostrych naroży wewnętrznych oraz precyzyjną pracę przy cienkich ściankach formy. Zastosowanie tak cienkiego przekroju wymusza jednocześnie obniżenie posuwu ze względu na mniejszą odporność na zrywanie. Z kolei grubsze warianty pozwalają na wyższą wydajność przy masywnych elementach, ale ograniczają minimalny promień obróbki.
Przeczytaj również: Jak wybrać formy wtryskowe do tworzyw sztucznych?
Precyzyjnie dobrany drut do wedm wymaga również kalibracji mechaniki samego urządzenia. Utrzymanie odpowiedniego naciągu zapewnia prostoliniowość ścieżki cięcia i minimalizuje ugięcie elektrody w środkowej części grubego materiału. Parametr ten zazwyczaj ustawia się w przedziale od 5 do 20 N, przy czym konkretna wartość naciągu zawsze wynika z wytrzymałości na rozciąganie danego drutu oraz specyfikacji technicznej samej elektrodrążarki. Prawidłowe naprężenie eliminuje błędy kształtu i poprawia dokładność wymiarową.
Wysoka jakość powierzchni zależy z kolei od odpowiedniego zarządzania energią i ciśnieniem dielektryka. Zmniejszenie prędkości posuwu podczas przejść wykańczających pozwala na uzyskanie chropowatości na poziomie Ra 0,2–0,5 µm. Efekt ten jest możliwy do osiągnięcia wyłącznie przy intensywnym i stabilnym płukaniu szczeliny roboczej. Strumień płynu dielektrycznego usuwa zanieczyszczenia i zapobiega wtórnym wyładowaniom, które mogłyby uszkodzić gładkość ścianki.
Dostarczaniem specjalistycznych materiałów eksploatacyjnych do narzędziowni oraz zakładów przetwórstwa tworzyw sztucznych zajmuje się Transcorn. Firma z Olsztyna zaopatruje polskie przedsiębiorstwa w elektrody mosiężne, ocynkowane i molibdenowe, a także filtry oraz części zamienne do elektrodrążarek. Przedsiębiorstwo utrzymuje stany magazynowe pozwalające na realizację dostaw produktów certyfikowanych przez producentów z Europy i Azji.
Przygotowanie produkcji form wtryskowych opartych na elektroerozji wymaga uwzględnienia wielu nakładających się na siebie czynników fizycznych. Ostateczny dobór materiałów eksploatacyjnych zawsze opiera się na kompromisie między oczekiwanym tempem obróbki, stabilnością całego procesu oraz rygorystycznymi wymaganiami dotyczącymi gładkości powierzchni gotowej wypraski.
Dziękujemy za ocenę artykułu
Błąd - akcja została wstrzymana
Polecane firmy
-
 Metale - obróbka, maszyny
CNC Obróbka Skrawanie Metali Adamet Produkcja elementów maszyn
woj. wielkopolskie63-200 Wilkowyja, Powstańców Wielkopolskich 11
-
 Metale - obróbka, maszyny
Amstal Obróbka metali Maciej Jóźkiewicz
woj. małopolskie32-085 Modlnica, Dębowa 4
-
 Metale - obróbka, maszyny
Pphu Prod- Masz Grzegorz Gwisdalla
woj. kujawsko-pomorskie89-506 Żalno, Kolejowa 8c
-
 Sprężyny
Szymon Pajchrowski Wytwórnia sprężyn
woj. wielkopolskie60-171 Poznań, Żmigrodzka 41 lok. 49
Przeczytaj także
-
 Konstrukcje budowlane
Dlaczego warto inwestować w rusztowania legnica na potrzeby przemysłu?
Inwestowanie w odpowiednie konstrukcje to kluczowy krok dla firm budowlanych i przemysłowych. Dzięki nim można zwiększyć efektywność pracy, zapewnić bezpieczeństwo pracowników oraz zminimalizować...
-
 Metale i artykuły metalowe
Monitorowanie pracy wdmuchiwarki do światłowodów za pomocą aplikacji mobilnej: zalety i możliwości
W dzisiejszych czasach monitorowanie pracy maszyn jest niezwykle istotne dla efektywności produkcji. Wdmuchiwarka do światłowodu, dzięki nowoczesnym technologiom, umożliwia zdalne śledzenie jej...
-
 Konstrukcje budowlane
Przegląd najnowszych trendów w projektowaniu bram i ogrodzeń metalowych
W dzisiejszych czasach projektowanie bram i ogrodzeń metalowych opiera się na estetyce, funkcjonalności oraz bezpieczeństwie. Rosnące zainteresowanie indywidualnymi projektami sprawia, że producenci...
-
 Konstrukcje budowlane
Rodzaje rusztowań
Prowadzenie prac budowlanych, remontowych, wykończeniowych, montażowych i innych na danej wysokości i przez dłuższy okres wymaga zastosowania systemu rusztowań budowlanych. W niniejszym artykule...