Dlaczego powtarzalność po cięciu laserowym decyduje o opłacalności produkcji seryjnej
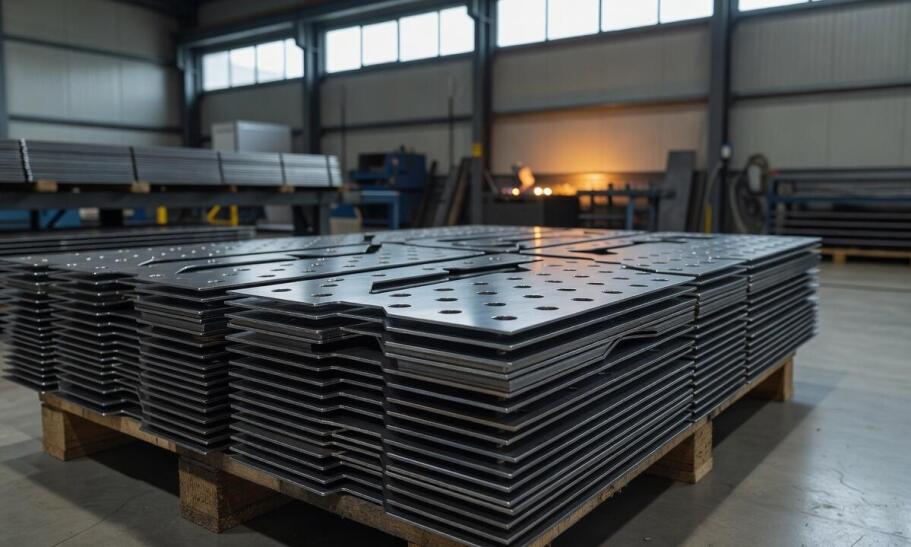
W produkcji seryjnej elementów stalowych pojedynczy detal z łatwością mieści się w założonych granicach błędu. Prawdziwą wartość zastosowanej technologii ujawnia jednak dopiero identyczność tysięcy wyciętych części. Powtarzalność geometrii przygotowanych blach decyduje o tym, czy późniejszy montaż przebiega płynnie, czy wymusza kosztowne przestoje. Niestabilny wymiar spowalnia prace na stanowiskach spawalniczych i podnosi koszty wytwarzania. Odpowiednie zaplanowanie procesu pozwala uniknąć tych problemów i zoptymalizować całą linię produkcyjną.
Dokładność wymiarowa a powtarzalność geometrii w serii
Dokładność określa zdolność do osiągnięcia wymiaru nominalnego w jednym konkretnym elemencie. Powtarzalność opisuje natomiast, jak blisko siebie leżą wyniki kolejnych cykli roboczych na tej samej maszynie przy wycinaniu identycznych kształtów. Różnica ta staje się kluczowa przy wytwarzaniu kilkuset płyt bazowych, wzmocnień czy wsporników. Nawet minimalne odchylenia w dużej partii materiału kumulują się na etapie składania, powodując poważne problemy z zachowaniem kątów i pasowaniem styków. Dokładne wartości tolerancji zależą od klasy wykorzystywanej maszyny, sztywności jej ramy oraz układów pozycjonowania. Zamiast określać uniwersalne parametry dla każdej grubości, jakość cięcia termicznego klasyfikuje się na podstawie normy PN-EN ISO 9013. Dokument ten definiuje odpowiednie przedziały dopuszczalnych odchyłek, uwzględniając fizykę oddziaływania wiązki na dany stop.
Przeczytaj również: Dlaczego krawędź po cięciu decyduje o spawaniu i pasowaniu detali stalowych
Wahania w położeniu otworów montażowych bezpośrednio wydłużają czas potrzebny na spasowanie podzespołów. Nierówne kontury i brak prostopadłości ciętych krawędzi wpływają z kolei na szerokość szczeliny spawalniczej. Czyste linie cięcia z ograniczoną do minimum strefą wpływu ciepła ułatwiają bezproblemowe łączenie komponentów. Ewentualne nadtopienia i ostre graty zmuszają pracowników do ręcznego szlifowania brzegów przed zajarzeniem łuku. Wysoka i stabilna powtarzalność obróbki eliminuje konieczność wprowadzania poprawek ślusarskich. Odciąża to monterów, ułatwia stosowanie przyrządów ustalających i radykalnie zmniejsza liczbę odrzutów przy weryfikacji finalnej konstrukcji.
Czynniki stabilizujące wynik i rola obróbki w łańcuchu wytwarzania
Utrzymanie identycznych wymiarów w ramach jednej serii produkcyjnej wymaga optymalnego zaplanowania ścieżki narzędzia. Podstawę stanowią poprawnie przygotowane pliki CAD oraz program do układania detali na arkuszu blachy. Odpowiednio zaplanowany nesting minimalizuje straty materiału i ogranicza powstawanie deformacji termicznych podczas wycinania blisko położonych elementów. Niezwykle ważny pozostaje również dobór samego surowca. Skład chemiczny stopu, w tym zawartość krzemu w stalach konstrukcyjnych, bezpośrednio warunkuje gładkość powierzchni przecięcia. Pojawiająca się szczelina cięcia, która zazwyczaj wynosi od 0,1 do 0,25 milimetra, musi zostać rzetelnie skompensowana w oprogramowaniu sterującym maszyny.
Przeczytaj również: Dlaczego stalowy szkielet hali działa jak system, a nie suma elementów
Zewnętrzne usługi cięcia laserem stanowią najczęściej fundament przygotowania półfabrykatów do dalszych, bardziej złożonych procesów wytwórczych. Technologia bezstykowa wykazuje ogromną przewagę przy produkcji elementów maszyn, ram nośnych oraz stalowych elementów przemysłowych. Precyzyjnie wypalone otwory centrujące umożliwiają bezpośrednie składanie podzespołów, zwalniając z konieczności uciążliwego trasowania i wiercenia na hali. Przy obróbce detali z blach grubych technolog musi przewidzieć specyficzne zjawiska fizyczne, dostosowując prędkość posuwu i ciśnienie gazu asystującego.
W codziennej praktyce przemysłowej firma BESTTAP MENDE DZIURMAN wykorzystuje stabilne wymiarowo komponenty blaszane do budowy wymagających układów. Przedsiębiorstwo zajmuje się produkcją stalowych konstrukcji nośnych oraz urządzeń transportu bliskiego, w tym suwnic i żurawi warsztatowych, w których spasowanie elementów podlega rygorystycznym kryteriom technicznym i wymogom dozoru.
Stabilność procesu obróbki blach determinuje tempo pracy całego zakładu. Osiągnięcie pełnej powtarzalności detali eliminuje wąskie gardła montażowe, umożliwiając bezproblemowe układanie poszczególnych elementów w szablonach spawalniczych. Identyczna geometria każdej sztuki ułatwia również automatyzację kolejnych etapów wytwarzania i upraszcza procedury kontrolne. Zastosowanie świadomie zaprogramowanej technologii cięcia na samym początku łańcucha obniża łączne koszty produkcji i ułatwia terminową realizację seryjnych zamówień.
Dziękujemy za ocenę artykułu
Błąd - akcja została wstrzymana
Polecane firmy
-

-
 Bramy, ogrodzenia, kraty
Brameks Sebastian Przybysławski
woj. wielkopolskie62-006 Janikowo, Swarzędzka 98
-
 Stalowe konstrukcje
Tel-Pol Konstrukcje stalowe i poszycia z płyty warstwowej
woj. mazowieckie26-613 Radom, Kozienicka 44
-
 Bramy, ogrodzenia, kraty
Metal Inaczej - Kowalstwo Artystyczne Bartłomiej Küster
woj. pomorskie80-298 Gdańsk, Biologiczna 7
Przeczytaj także
-
 Metale i artykuły metalowe
Przewierty horyzontalne jako kluczowy element nowoczesnego budownictwa podziemnego
Przewiert horyzontalny odgrywa istotną rolę w nowoczesnym budownictwie podziemnym, łącząc efektywność z dbałością o środowisko. Dzięki tej technologii możliwe jest realizowanie projektów z minimalnym...
-
 Przemysł, surowce i metalurgia
Jak transport i rozładunek bloczków fundamentowych wpływa na efektywność budowy?
Transport i rozładunek bloczków fundamentowych w Złocieńcu to kluczowe etapy w procesie budowy, mające istotny wpływ na efektywność całego przedsięwzięcia. Właściwe planowanie tych działań pozwala na...
-
 Konstrukcje budowlane
Efektywność energetyczna dzięki nowoczesnym zabudowom tarasowym
Nowoczesne zabudowy tarasowe odgrywają istotną rolę w poprawie efektywności energetycznej budynków. Wykorzystanie wysokiej jakości materiałów, takich jak aluminium i szkło VSG, pozwala na stworzenie...
-
 Przemysł, surowce i metalurgia
Jak upewnić się, że produkt hutniczy spełnia wymagania formalne?
Wyroby hutnicze wytwarzane ze stali muszą być funkcjonalne, trwałe i cechować się wysoką jakością wykonania, by z powodzeniem pełnić swoją rolę. Konsekwencje zastosowania wadliwych produktów...