Dlaczego CNC porządkuje przekaz między zmianami produkcyjnymi, a nie tylko między biurem i halą
Spis treści
- Cyfrowy zapis parametrów obróbki na hali
- Przekazanie detalu w procesach ubytkowych
- Standaryzacja jako fundament produkcji seryjnej
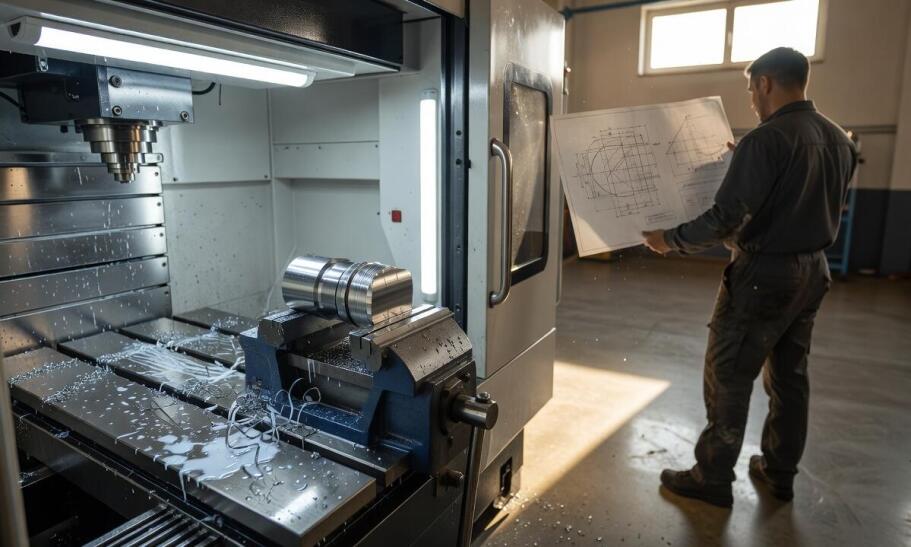
W nowoczesnym zakładzie obróbki metali przekazanie zmiany produkcyjnej to moment o podwyższonym ryzyku wystąpienia błędów i kosztownych przestojów maszyny. Operator kończący pracę musi przekazać swojemu następcy dokładny status obrabianego detalu, stan narzędzi oraz aktualny etap realizowanego zlecenia, aby produkcja mogła trwać bez najmniejszych zakłóceń. W tradycyjnym modelu wytwarzania komunikacja opierała się w głównej mierze na ustnych wytycznych, prowizorycznych notatkach oraz indywidualnym wyczuciu operatora. Takie podejście często prowadziło do utraty kluczowych informacji o kalibracji wrzeciona i ustawieniach układu mocowania. Komputerowe sterowanie urządzeniami skrawającymi rygorystycznie organizuje ten proces, wprowadzając sztywne ramy dla całego cyklu. Maszyny zautomatyzowane tworzą spójny, powtarzalny, w pełni cyfrowy system komunikacji między pracownikami, niezależnie od tego, czy realizują oni zadania w systemie porannym, czy nocnym. Wspólny język oprogramowania eliminuje komunikacyjny chaos na hali i gwarantuje, że kolejny inżynier przejmuje stanowisko gotowe do płynnej kontynuacji zaawansowanych zadań technicznych.
Cyfrowy zapis parametrów obróbki na hali
Rozważając optymalizację procesów wytwórczych w metalurgii, warto w pierwszej kolejności precyzyjnie zdefiniować bazową technologię napędzającą współczesne fabryki. Odpowiedź na powszechne pytanie, co oznacza skrót cnc, sprowadza się do pojęcia Computerized Numerical Control, czyli komputerowego sterowania urządzeniami numerycznymi. Z perspektywy codziennej organizacji pracy, technologia ta opiera się na przeniesieniu odpowiedzialności za trajektorię ruchu narzędzia z pamięci człowieka na precyzyjny zapis kodu. Zestaw drobiazgowych instrukcji, nazywany powszechnie G-kodem, trafia bezpośrednio do jednostki sterującej, gdzie przetwarza go mikrokontroler. Taki zapis cyfrowy całkowicie transformuje procedurę przekazywania stanowiska roboczego.
Gdy pierwszy technik kończy ośmiogodzinną zmianę, nie musi tłumaczyć swojemu zmiennikowi skomplikowanej sekwencji ruchów głowicy ani specyfiki zachowania twardego materiału. Plik źródłowy przechowuje wszystkie koordynaty osi, docelowe parametry posuwu noża, prędkości obrotowe wrzeciona oraz naniesione wcześniej mikrometryczne korekcje zużycia płytek skrawających. Przejęcie sterowania maszyną sprowadza się wyłącznie do załadowania właściwego pliku systemowego i rygorystycznego zweryfikowania bieżących offsetów narzędziowych. Dzięki temu eliminacja konieczności wielokrotnego odtwarzania historii ustawień od zera wyraźnie skraca sumaryczny czas przezbrojenia i redukuje ryzyko wystąpienia poważnej kolizji z materiałem. Plik staje się jedynym i obiektywnym punktem odniesienia dla każdej osoby logującej się do przemysłowego systemu.
Przeczytaj również: Dlaczego komputer w CNC decyduje o tym, czy seria detali trzyma wymiar
Przekazanie detalu w procesach ubytkowych
Różnorodne metody kształtowania metalu generują odmienne wymagania względem punktów kontrolnych podczas rotacji załogi fabrycznej. W przypadku toczenia precyzyjnego osiowe pozycjonowanie noża względem obracającego się pręta wymusza zachowanie stałych korekt geometrycznych, niezależnych od manualnych preferencji danego pracownika. Operator przejmujący zmianę odczytuje wartości zapisane bezpośrednio w rejestrach maszyny, opierając się na matematycznej logice programu zamiast na intuicji poprzednika. Identyczna standaryzacja obowiązuje przy zaawansowanym frezowaniu przestrzennym, gdzie skomplikowana topografia powierzchni oraz docelowa głębokość pracy freza muszą pozostać identyczne w każdym kolejnym detalu. Z kolei termiczne cięcie laserowe uwzględnia specyficzne zmienne, obejmujące moc generowanej wiązki światła, częstotliwość pulsacji oraz prędkość liniową głowicy tnącej.
Przeczytaj również: Zastosowanie systemów CNC w produkcji elementów złącznych: co warto wiedzieć?
W każdym z tych złożonych procesów przejęcie kontroli nad trwającą operacją wymaga dogłębnej weryfikacji faktycznego stanu materiału roboczego. Komponenty wytwarzane dla rygorystycznej branży meblowej oraz obudowy chroniące układy dla sektora elektronicznego charakteryzują się ścisłymi tolerancjami wymiarowymi. Pojedyncza zmiana obsługi maszyny nie może wpływać na gładkość powierzchni ani ostateczny kontur kształtowanego elementu. Najdrobniejsze odchylenia od głównego projektu uniemożliwiłyby późniejsze pasowanie części podczas końcowego montażu. Realizując zlecenia z zakresu obróbki skrawaniem, Tolmet dba o to, aby utrzymanie powtarzalności partii opierało się na rygorystycznym przestrzeganiu parametrów z pliku. Program sterujący funkcjonuje jako nienaruszalny standard wykonawczy chroniący jakość serii.
Standaryzacja jako fundament produkcji seryjnej
Złożona organizacja pracy w cyklu wielozmianowym wymusza wdrażanie mechanizmów, które skutecznie uodparniają procesy produkcyjne na fluktuacje kadrowe i niedoskonałości komunikacji. Zapis numeryczny pełni tu kluczową funkcję nadrzędnego koordynatora, porządkując obieg informacji bezpośrednio między przestrzenią produkcyjną a poszczególnymi członkami zespołu technicznego. Procesy komplementarne, takie jak zautomatyzowane gwintowanie otworów czy wiercenie głębokie, zachowują zadaną specyfikację skoku gwintu nieprzerwanie, niezależnie od tego, która brygada aktualnie nadzoruje park maszynowy. Cyfryzacja bezpośredniego wykonawstwa oznacza w praktyce przemysłowej, że stabilność wymiarowa dużej serii przestaje być uzależniona od indywidualnych predyspozycji manualnych konkretnego operatora. Każdy komponent metalowy opuszczający komorę roboczą wykazuje powtarzalne parametry fizyczne, co czyni codzienne przekazanie zmiany przewidywalną procedurą nadzorczą, a nie skomplikowanym procesem kalibracyjnym.
Dziękujemy za ocenę artykułu
Błąd - akcja została wstrzymana
Polecane firmy
-
 Metaloplastyka
Sztuki Piękne Karolina Tałuć. Metaloplastyka i konserwacja zabytków.
woj. podlaskie15-729 Białystok, ks. Popiełuszki 10
-
 Metale - obróbka, maszyny
Amstal Obróbka metali Maciej Jóźkiewicz
woj. małopolskie32-085 Modlnica, Dębowa 4
-
 Metale - obróbka, maszyny
Holmexx Firma Produkcyjno-Usługowo-Handlowa Stanisław Holcman
woj. małopolskie34-122 Wieprz, Biała Droga 35
-
 Metale - obróbka, maszyny
Pphu Prod- Masz Grzegorz Gwisdalla
woj. kujawsko-pomorskie89-506 Żalno, Kolejowa 8c
Przeczytaj także
-
 Konstrukcje budowlane
Kiedy inwestycja we własne zestawy rusztowań opłaca się bardziej niż wielomiesięczny najem na pomorskich budowach
Firmy budowlane realizujące długoterminowe inwestycje mieszkaniowe i przemysłowe na Pomorzu regularnie analizują optymalizację kosztów zaplecza technicznego. Wybór między stałym wypożyczaniem sprzętu...
-
 Konstrukcje budowlane
Jakie akcesoria warto zainstalować przy bramie wjazdowej?
Wybór odpowiednich akcesoriów do bramy wjazdowej ma kluczowe znaczenie dla komfortu i bezpieczeństwa użytkowania. W naszym artykule przyjrzymy się różnym elementom, które warto rozważyć, aby brama...
-
 Metale i artykuły metalowe
Stal nierdzewna a aluminium – czym się różnią?
Zarówno przemysł, jak i życie codzienne wymagają zastosowania licznych maszyn i urządzeń, a także tworzenia wielkopowierzchniowych konstrukcji. Budowa domów i hal produkcyjnych, konstrukcja silników...
-
 Przemysł, surowce i metalurgia
Jak dobrać odpowiednie sosnowieckie blachy do specyficznych potrzeb klienta?
Wybór odpowiednich blach jest kluczowy dla wielu branż, a ich właściwości mogą znacząco wpłynąć na efektywność produkcji. Przy doborze należy uwzględnić grubość, rodzaj stali oraz zastosowanie....